


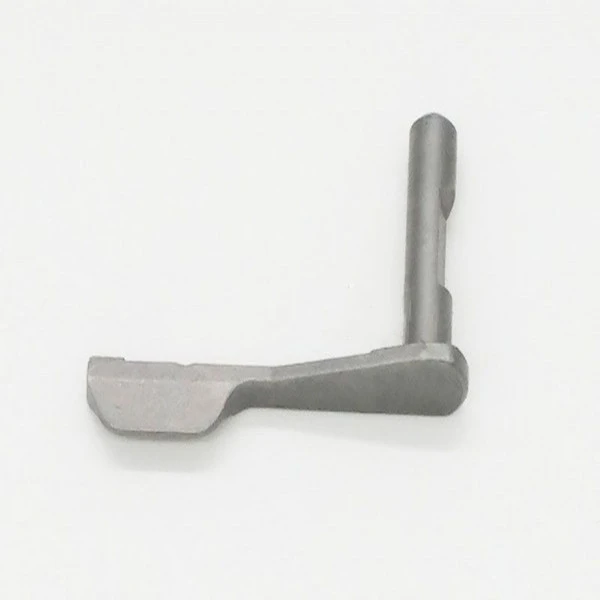

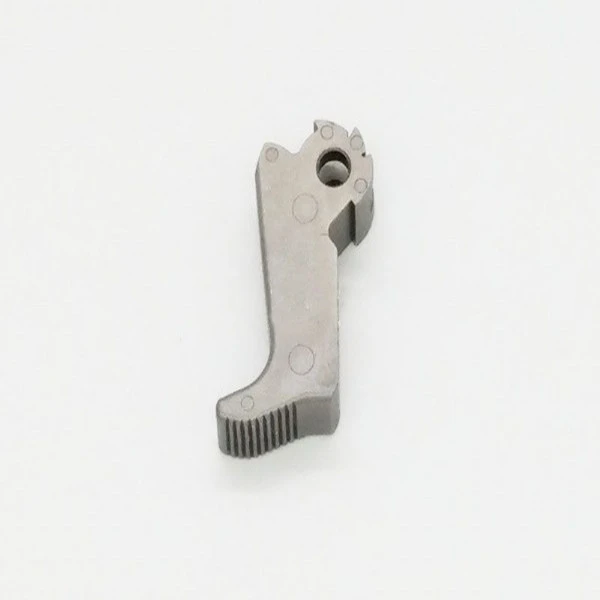
Díly pistole MIM
Kovové vstřikované titanové díly jsou v současné době omezeny na vysoce výkonné aplikace (z hlediska únavových vlastností, biokompatibility a nízké hmotnosti) kvůli vysokým materiálovým nákladům nebo luxusním spotřebním výrobkům, kde titan dodává exkluzivitu a prodejnost.
Představení produktu
Díly pistole MIM | |||||||||
Položka | Materiál | Produkční proces | Teplota slinování | Plíseň | Zvyk | ||||
Pistole | 17-4 | Kovové vstřikování | 1550 stupňů | K přizpůsobení | Ano | ||||
Chemické složení | C: Menší nebo rovno 0.07 | ||||||||
Dostupné materiály | Nízkouhlíková nerezová ocel, slitina titanu (Ti, TC4), slitina mědi, slitina wolframu, tvrdá slitina, slitina pro vysoké teploty (718, 713) | ||||||||
Dokončit | Rozměrová přesnost | Hustota produktu | Léčba vzhledu | Přiměřená hmotnost | |||||
Drsnost 1-5μm | (±{{0}},1 procenta -±0,5 procenta ) | 92-95 procent | Zrcadlový odraz | 0.03g-400g) | |||||
Mechanické vlastnosti | Pevnost v tahu σb (MPa): stárnutí při 480 stupních, větší nebo rovna 1310; stáří při 550 stupních, větší nebo rovno 1060; stáří při 580 stupních, Větší nebo rovno 1000; ve věku 620 stupňů, větší nebo rovno 930 | ||||||||
Aplikace produktu
• MIM titanová spoušť pistole
Obrázek 1 ukazuje titanovou spoušť MIM vyrobenou pro italského výrobce zbraní. Pozadí je zelená část (lisovaná), popředí je slinutá část.
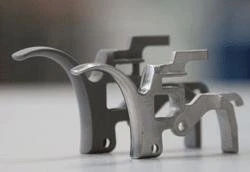
Obrázek 1 Kovová vstřikovaná titanová spoušť vyrobená společností Mimest Spa, Itálie
Kovové vstřikované titanové díly jsou v současné době omezeny na vysoce výkonné aplikace (z hlediska únavových vlastností, biokompatibility a nízké hmotnosti) kvůli vysokým materiálovým nákladům nebo luxusním spotřebním výrobkům, kde titan dodává exkluzivitu a prodejnost.
S klesající cenou titanového prášku se očekává, že trh MIM komponent výrazně poroste.
The
• Rotor "Safe and Arm".
Rotor vojenského „bezpečnostního ramene“ znázorněný na obrázku 2 se používá ve výbušných zařízeních pro aplikace ministerstva obrany USA. Díly z nerezové oceli 316L jsou vyráběny vstřikováním kovů o hustotě 7,6 g/cm3. Mezi jeho důležité vlastnosti patří maximální pevnost v tahu 75,000 psi, mez kluzu 25,000 psi, 50procentní prodloužení a tvrdost 67 HRB.

Obr. 2 Bezpečný a ramenový rotor vyrobený společností FloMet LLC, USA. (Foto s laskavým svolením MPIF)
Složité tvary mají mnoho vnějších poloměrů a úhlových ploch. Nejméně dvanáct funkčních prvků a povrchů je geometricky řízeno tolerancí soustřednosti, profilu a skutečné polohy.
Komponenta je namontována do pouzdra, aby poskytovala dvě úrovně bezpečnosti pro výbušná zařízení. Pistol MIM Parts nahradily zinkové tlakové odlitky, jejichž mechanické vlastnosti nebyly dostatečně konzistentní, aby prošly zkušebními testy.
• Bezpečnostní komponenty rukojeti pistole
Pojistná část pistole (obrázek 3) je použita v pistoli typu 45 z roku 1911 vyráběné americkou Colt Manufacturing Company. Vyrobený komplexní díl z nerezové oceli MIM 17-4 PH má hustotu 7,6 gcm³.

Obr. 3 Bezpečnostní součást pistole zametací rukojeti vyrobená společností Megamet Solid Metals, Inc. ze Spojených států. (Foto s laskavým svolením MPIF)
Vzpřímený design bezpečnostních komponentů rukojeti, které se tradičně používaly při vytavitelném lití, dříve vyžadoval rozsáhlé sekundární obrábění. Kromě zvýšení produktivity a výroby jednotnějších dílů vedl přechod na proces MIM ke kratším dodacím lhůtám zákazníků a významným úsporám nákladů.
Tato část plní několik funkcí: zastavuje výstřel spouště, chrání kladivo před úderem nebo poraněním ruky střelce při pohybu pistole a pro pohodlí spolupracuje s dlaní střelce. Colt provedl test s 10,{1}} cykly, aby ověřil součást.
PprodukcíProcess
Prášek plus pojivo → míchání → granulace → vstřikování → odmašťování (MIM slinovací pec) → slinování (MIM slinovací pec) → následné zpracování → tvarované výrobky. V procesu výroby dílů ze slinutého karbidu MIM může nesprávný výběr materiálu a kontrola provozu v jakémkoli článku způsobit vady v dílech ze slinutého karbidu, jak se tedy takovým vadám vyhnout?
1. Odkaz na výběr prášku. MIM prášková metalurgie slinutého karbidu nejenže musí splňovat své základní požadavky, jako je distribuce velikosti částic a velikost částic, ale také vyžaduje vysokou čistotu prášku a prášek s nečistotami nelze vybrat. Pokud prášek obsahuje prvky, jako je síra, fosfor a křemík, tyto látky vytvoří během procesu slinování póry, což má za následek vady produktu.
2. Výrobní vazba krmení. Prášek ze slinutého karbidu potřebuje během míchání vhodné pojivo. Prášek slinutého karbidu a pojivo se během míchání plně promísí. Teplota musí být během procesu míchání přísně kontrolována, aby se zabránilo těkání a nerovnoměrnému rozložení pojiva. , aby směsný materiál měl po zpracování do krmiva dobré reologické vlastnosti a viskozitní hodnotu, aby se předešlo defektům v následných spojích.
3. Souvislost formování zeleného tělesa. To je také klíčovým článkem při výrobě dílů ze slinutého karbidu. Aby se předešlo defektům produktu, je nutné dbát na přiměřenou kontrolu teploty formy, podávaného množství, vstřikovacího tlaku, přídržného tlaku, doby výdrže, rychlosti vstřikování atd. během procesu vstřikování, což může být efektivní Vyhněte se defektům vstřikování zelené tělo.
4. Odmašťovací spojka. Pro odmašťování surového tělesa ze slinutého karbidu v procesu odmašťování, pokud se odmašťovací pec zahřeje příliš rychle, způsobí trhliny v částech slinutého karbidu a způsob odmašťování lze provádět postupným zvyšováním teploty.
5. Slinovací spoj. Slinutý karbid má vysokou hustotu a výrobek je náchylný k deformaci vlivem vlastní gravitace během slinování v kapalné fázi. Lze použít vhodná podpůrná zařízení. U větších výrobků lze jako nosné desky zvolit materiály se srovnatelným smrštěním. Kromě toho by doba slinování v kapalné fázi měla být co nejvíce zkrácena.


Detekční systémy


Odeslat dotaz
