


X2CrNi189 Kovové práškové vstřikování
Výrobní proces austenitické nerezové oceli má dobrý výkon, zejména chromniklové austenitické nerezové oceli. Konvenčními prostředky výroby speciální oceli lze bez problémů vyrábět různé běžně používané specifikace plechů, trubek, pásů, drátů, tyčí, výkovků a odlitků. Aplikace vstřikovaných dílů z kovového prášku SUS316 v mechanickém provedení!
Popis výrobku
|
Vstřikování kovového prášku X2CrNi189 |
|||||
|
Položka |
Materiál |
Produkční proces |
Teplota slinování |
Plíseň |
Zvyk |
|
X2CrNi189 |
Nerezová ocel |
Kovové vstřikování |
1500 stupňů |
K přizpůsobení |
Ano |
|
Chemické složení |
C: Menší nebo rovno 0.03 Si: Menší nebo rovno 1.00 Mn: Menší nebo rovno 2.00 P: Menší nebo rovno 0.045 S: Menší nebo rovno 0.015 Cr:17.{1}}~19,50 Mo:— Ni:8.{1}}~10,50 N: Menší nebo rovno 0.11 |
||||
|
Dostupné materiály |
Nízkouhlíková nerezová ocel, slitina titanu (Ti, TC4), slitina mědi, slitina wolframu, tvrdá slitina, slitina pro vysoké teploty (718, 713) |
||||
Německá norma (EN) X2CrNi18-9 nerezová ocel, výkonná norma: DIN 17440-1979
Austenitická nerezová ocel
Výrobní proces austenitické nerezové oceli má dobrý výkon, zejména chromniklové austenitické nerezové oceli. Konvenčními prostředky výroby speciální oceli lze bez problémů vyrábět různé běžně používané specifikace plechů, trubek, pásů, drátů, tyčí, výkovků a odlitků.
Austenitická nerezová ocel může také vyrábět odlitky. Aby se zlepšila tekutost roztavené oceli a zlepšila se výkonnost odlévání, mělo by se upravit složení slitiny lité oceli: zvýšit obsah křemíku, uvolnit rozsah obsahu chrómu a niklu a zvýšit horní hranici obsahu síry jako nečistotu.
Nerezová ocel X2CrNi18-9, nerezová ocel podle normy DIN. Odpovídající číslo 022Cr19Ni10, které je nám známější, je 304L. Ve srovnání s běžným 304 má 304L nižší obsah uhlíku a v mechanických vlastnostech není velký rozdíl. Používá se hlavně při svařování, protože obsah uhlíku je relativně nízký, což může zlepšit schopnost odolávat mezikrystalové korozi. (Obsah uhlíku běžného 304 je min. 0,15 procenta a obsah uhlíku 304L je min. 0,030 procenta. 304L by měl být měkčí).
Značka: X2CrNi18-9
Norma: DIN 17400
EN 10088-2:2005 Nerezová ocel. Všeobecné technické dodací podmínky pro korozivzdorné ocelové plechy/plechy a pásy
EN 10088-3:2005 Nerezová ocel. Technické dodací podmínky pro polotovary, tyče, dráty, profily a lesklé výrobky z korozivzdorné oceli pro všeobecné účely
EN 10028-7: 2007 Ploché výrobky z oceli pro tlakové účely. Nerezová ocel
EN 10222-5: 2000 Ocelové výkovky pro tlakové účely. Martenzitické, austenitické a austeniticko-feritické nerezové oceli
EN 10216-5: 2014 Bezešvé ocelové trubky pro tlakové účely. Technické dodací podmínky. trubka z nerezové oceli
EN 10217-7: 2005 Svařované ocelové trubky pro tlakové účely. trubka z nerezové oceli
EN 10296-2: 2005 Svařované kruhové ocelové trubky pro strojírenství a všeobecné strojírenství. Nerezová ocel. technické dodací podmínky
EN 10253-3: 2008 Trubkové tvarovky pro svařování na tupo. Tvářené austenitické a austeniticko-feritické (duplexní) nerezové oceli bez zvláštních požadavků na kontrolu
EN 10253-4: 2008 Trubkové tvarovky pro svařování na tupo. Tvářené austenitické a austeniticko-feritické (duplexní) nerezové oceli se specifickými požadavky na kontrolu
EN 10272: 2007 Nerezové tyče pro tlak
EN 10269: 1999 Ocel a slitiny niklu pro spojovací prvky se specifikovanými vlastnostmi při vysokých a/nebo nízkých teplotách
EN 10263-5: 2001 Ocelové tyče, pruty a dráty pro ražení za studena a protlačování za studena. Technické dodací podmínky pro nerez
EN 10250-4: 2000 Otevřené ocelové zápustkové výkovky pro všeobecné strojírenské účely. Nerezová ocel
EN 10297-2: 2005 Bezešvé kruhové ocelové trubky pro strojírenství a všeobecné strojírenství. Nerezová ocel. technické dodací podmínky
EN 10088-1:2005 Nerezová ocel. seznam z nerezové oceli
EN 10088-4:2009 Nerezová ocel. Technické dodací podmínky pro korozivzdorné ocelové plechy/plechy a pásy pro stavebnictví
EN 10088-5:2009 Nerezová ocel. Technické dodací podmínky pro nerezové ocelové tyče, pruty, dráty, profily a lesklé výrobky pro stavebnictví
Chemické složení:
Uhlík C: Menší nebo rovno 0,03
Silicon Si: Menší nebo rovno 1.00
Mangan Mn: Menší nebo rovno 2.00
Phosphorus P: menší nebo rovno 0,045
Sulphur S: Menší nebo rovno 0,015
Chrom Cr: 17.{1}}~19,50
Molybden Mo:—
Nikl Ni: 8.{1}}~10,50
Dusík N: menší nebo roven 0,11
Mechanické vlastnosti při pokojové teplotě
Stav: úprava roztokem
Tloušťka/mm: 160/250
ab/MPa: 460-680
σ0.2 Větší nebo rovno /MPa:180
δ5 Větší než nebo rovno ( procenta ): 45/35
ψ Větší nebo rovno ( procenta ): 60
Akv Větší nebo rovno /J: 100/60
/40 tvrdost HBS30: 215max
Mechanické vlastnosti nad pokojovou teplotou:
Teplota/stupeň tepelného tvarování: 1200-900
Teplota tepelného zpracování a metoda chlazení|Žíhání: -
Teplota tepelného zpracování a metoda chlazení|kalení: 1000~1100 chlazení vzduchem/chlazení vodou
Teplota tepelného zpracování a metoda chlazení|temperování:-
Podmínka: Řešení
Mez kluzu při vysoké teplotě σ0.2/MPa Větší nebo rovna /MPa, nižší než teplota/stupeň |100: 145
Mez kluzu při vysoké teplotě σ0.2/MPa Větší nebo rovna /MPa, nižší než teplota/ stupeň |200: 118
Mez kluzu při vysoké teplotě σ0.2/MPa Větší nebo rovna /MPa, nižší než teplota/stupeň |300: 100
Mez kluzu při vysoké teplotě σ0.2/MPa Větší nebo rovna /MPa, nižší než teplota/ stupeň |400: 89
Mez kluzu při vysoké teplotě σ0.2/MPa Větší nebo rovna /MPa, nižší než teplota/stupeň |500:81
Typická aplikace:
Lékařské vybavení, chemické vybavení.
Mechanické díly X2CrNi189 vstřikování kovového prášku používané v podmínkách odolných proti korozi.
Šrouby a matice, tlakové nádoby.
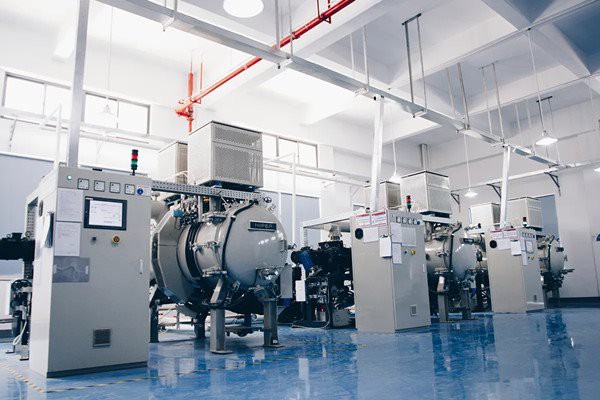
Proces vstřikování kovů

Detekční systémy




Odeslat dotaz
