


Hliníkové kovové vstřikované díly
Qinhuangdao Zhongwei Precision Machinery Co., Ltd. je sbírka vstřikování kovů ze slitin mědi, vstřikování kovů na bázi železa, vstřikování kovů na bázi nerezové oceli, vstřikování kovů z hliníkové slitiny, vstřikování kovů ze slitin niklu, vstřikování kovů ze slitin kobaltu lisování, vstřikování kovů z wolframových slitin.
Qinhuangdao Zhongwei Precision Machinery Co., Ltd. je sbírka vstřikování kovů ze slitin mědi, vstřikování kovů na bázi železa, vstřikování kovů na bázi nerezové oceli, vstřikování kovů z hliníkové slitiny, vstřikování kovů ze slitin niklu, vstřikování kovů ze slitin kobaltu lisování, vstřikování kovů z wolframových slitin. Komplexní high-tech podnik integrující výzkum a vývoj, výrobu a prodej vstřikovacích forem, vstřikování kovů ze slinutého karbidu a konstrukční díly práškové metalurgie. Může vyrábět americkou značku 6061 vstřikovacích dílů z hliníkové slitiny, 6063 vstřikovacích dílů z hliníkové slitiny, japonské značky A6061 vstřikovací díly z hliníkové slitiny, vstřikovací díly z hliníkové slitiny A6063, německou značku AlMg1Si0.5 Německá značka AlMg1Sicu Aluminium Metal Injection Molded Parts a spol.
Produkt Deskripce
1. Implementační standardy: společnost přísně implementuje certifikaci ISO9001, ISO14001, IATF16949
Produkty prošly certifikací ROHS, FDA EU atd.
2. Materiálové normy produktu: ISO, GB, ASTM, SAE, EN, DIN, BS, AMS, JIS, ASME, DMS, TOCT, GB
3. Hlavní procesy: vstřikování kovů MIM, prášková metalurgie PM, vytavitelné lití, tlakové lití hliníku,
4. Dostupné materiály pro práškovou metalurgii:
Slitiny mědi, železné základny, titanové slitiny, nerezové základny, hliníkové slitiny, niklové slitiny, kobaltové slitiny, wolframové slitiny, slinuté karbidy, hydroxyslitiny, měkké magnetické materiály a 3D tisk lze upravit dle požadavků zákazníka.
Produkční proces
(1) Hliníkový prášek a pojivo se rovnoměrně míchají podle podílu hliníkového prášku, který tvoří 70-80 procent hmotnosti smíchaného materiálu;
(2) injekce;
(3) Debinder;
(4) Slinování.
Pórovitost kovových dílů pro vstřikování je velmi nízká, relativní hustota dosahuje více než 96 procent a mechanické vlastnosti materiálu jsou srovnatelné s vlastnostmi přesných odlitků stejného složení. Prášková metalurgie podle tohoto vynálezu využívá jako surovinu směs celokovového prášku a nekovového prášku a je novou technologií výroby kovových materiálů, kompozitních materiálů a různých typů výrobků po tváření a slinování, které mohou být široce používán v automobilech, traktorech, letadlech, různých typech výrobků. Ve srovnání s jinými tvářecími metodami prášková metalurgie šetří energii, snižuje spotřebu surovin, má vysoké ekonomické přínosy a může také vyrábět některé materiály a materiály, které nelze vyrobit jinými metodami. produkt.
[0001] Vynález se týká způsobu metalurgického vstřikování, zejména způsobu metalurgického vstřikování hliníkového prášku.
1. Technologie na pozadí
Vstřikování kovů je nový typ technologie vstřikování kovových prášků vyvinuté na bázi vstřikování plastů. Obecně se používá pojivo a výtěžek se zvyšuje během slinování, což je nepříznivé pro kontrolu velikosti slinutého produktu. Proto je nutné zajistit nové technické řešení pro vyřešení výše uvedených problémů.
2. Obsah vynálezu
Technickým problémem, který má tento vynález vyřešit, je překonat nedostatky nerovnoměrného míchání a špatné stability produktu v dosavadním stavu techniky a poskytnout metodu pulzujícího periodického vibračního míchání, která řeší slabé stránky špatné tekutosti surovin a špatného míchání. typ v procesu vstřikování , Produkt má vysokou hustotu a rovnoměrné rozložení.
Za účelem vyřešení výše uvedeného technického problému poskytuje předkládaný vynález následující technické schéma: druh procesu vstřikování hliníkové práškové metalurgie, zahrnující následující kroky, (1), hliníkový prášek a pojivo představují 70-80 procenta hmotnosti smíchaného materiálu hliníkovým práškem Procentový poměr je rovnoměrně promíchán a pojivo obsahuje následující složky v hmotnostních dílech: parafín 30-40 procent, polypropylen 8-12, polyethylen {{5} }; teplota plnění parafínu je 50-60 stupeň C. (2 ), vstřikování: dobře promíchaný materiál vložte do formy výrobku, po přidání ochrany čpavkem nebo dusíkem zahřejte na 120-140C a poté lisování, pracovní tlak lisovacího procesu je 40-50MPa, v lisovacím procesu Vibrace formy; doba zdržení je 2-5 sekund po dokončení poznámky a před otevřením formy; (3), odstraňovač pojiv: vložte produkt do rozpouštědlového oleje o teplotě 40-120C a namočte jej po dobu 4-6 hodin, poté jej vložte do pece Zahřátí na 120-380C po dobu {{16} } hodin, ochlazení a následné vložení do rozpouštědla o teplotě 40-120C na 1-2 hodin; (4), slinování, slinování lisovaného výrobku ve vakuu, teplota slinování je 900 -1000C, doba výdrže 1-2 hodin.
Hliníkový prášek přitom tvoří 70 procent hmotnosti smíchaného materiálu.
Přitom pojivo také obsahuje 8-10 hmotnostních dílů grafitu.
Přičemž pojivo obsahuje následující složky hmotnostně: 35 ug parafinového vosku, 10 ug polypropylenu, 7,5 ug kyseliny stearové nebo stearátu zinečnatého, 37,5 ug polyethylenu s vysokou hustotou a 10 ug grafitu.
Kde v popsaném kroku (1) je požadavek na velikost částic kovového prášku a pojiva: relativní hustota 95-99 procent.
V kroku (4) je teplota slinování 900-950 stupňů a doba zdržení je 1.5-2 hodiny.
Příznivé účinky vynálezu jsou následující: pórovitost kovových vstřikovaných dílů je velmi nízká, relativní hustota dosahuje více než 96 procent a mechanické vlastnosti materiálu mohou být ekvivalentní přesným litým dílům stejného složení. Prášková metalurgie podle tohoto vynálezu využívá jako surovinu směs kovového prášku a nekovového prášku a je novou technologií pro výrobu kovových materiálů, kompozitních materiálů a různých typů výrobků tvářením a slinováním, která může být široce použita v automobily, traktory, letadla, různé strojírenství Ve srovnání s jinými tvářecími metodami šetří prášková metalurgie energii, snižuje spotřebu surovin a má vysoké ekonomické přínosy v oblasti strojů, domácích spotřebičů, komunikací, počítačů, automatického řízení a kosmické techniky. Může také vyrábět některé materiály a produkty, které nelze vyrobit jinými metodami.
3. Konkrétní provedení
Předkládaný vynález bude popsán podrobněji níže s odkazem na doprovodné obrázky a specifická provedení, ale rozsah implementace předkládaného vynálezu na ně není omezen.
Jak je znázorněno na obrázku 1 popsaném v tomto provedení, proces metalurgického vstřikování hliníkového prášku, kroky jsou následující: (1), hliníkový prášek a pojivo se rovnoměrně míchají podle podílu hliníkového prášku, který odpovídá {{2} } procent hmotnosti namíchaného materiálu, pojivo obsahuje následující složky hmotnostní: parafín 30-40 procent, polypropylen 8-12, polyethylen 30-45; Teplota plnění parafínu je 50-60 stupeň (2), vstřikování: Dobře promíchaný materiál vložte do formy produktu, po přidání amoniaku nebo dusíkové ochrany, zahřátí na 120-140C a následném formování. pracovní tlak lisovacího procesu je 40-50MPa a během lisovacího procesu forma vibruje; Doba prodlevy je 2-5 sekund po dokončení poznámky a před otevřením formy; (3), odmaštění: po vyjmutí z formy zahřejte tvarovaný výrobek na 250-300C; (4), odstraňovač pojiv: vložte produkt do 40-120C Po namočení v rozpouštědlovém oleji po dobu 4-6 hodin jej vložte do pece a zahřejte na 120-380*C po dobu {{18} }} hodin a poté jej vložte do rozpouštědla o teplotě 40-120C a po ochlazení zaparkujte na 1-2 hodin; (5) , slinování, slinování lisovaného výrobku ve vakuu, teplota slinování je 900-1000 a doba zdržení je 1-2 hodin. Hliníkový prášek přitom tvoří 70 procent hmotnosti smíchaného materiálu. Přitom pojivo také obsahuje 8-10 hmotnostních dílů grafitu. Přičemž pojivo obsahuje následující složky hmotnostně: 35 ug parafinového vosku, 10 ug polypropylenu, 7,5 ug kyseliny stearové nebo stearátu zinečnatého, 37,5 ug polyethylenu s vysokou hustotou a 10 ug grafitu. Kde v popsaném kroku (1) jsou požadavky na velikost částic veškerého prášku a pojiva: relativní hustota 95-99 procent. Přičemž v kroku (5) je teplota spékání 900-950 stupňů a doba zdržení je 1.5-2 hodiny. (6) Následné zpracování, řezání vyjmutých zelených produktů. (7), kontrola kvality. (8), balení hotových výrobků. Výsledky testů produktu: vysoká pevnost (b=800-1200MPa); dobrá odolnost proti opotřebení, průměrné náklady jsou sníženy o více než 50 procent ve srovnání s podobnými díly dováženými ze zahraničí, vysoká hustota P dosahuje 7,25 g/cm; pevnost v tahu
Tažnost dosahuje 1,5 procenta; rázová houževnatost dosahuje 195/cm; tvrdost jádra dosahuje HRC24; povrchová tvrdost dosahuje HV632; odolnost proti opotřebení a snížení tření se zvýšily o 33 procent, respektive o 10 procent;
Výše uvedené je pouze upřednostňovaným provedením předkládaného vynálezu, takže všechny ekvivalentní změny nebo modifikace provedené podle struktury, znaků a principů popsaných v rozsahu patentové přihlášky předkládaného vynálezu jsou zahrnuty do rozsahu ochrany patentové přihlášky předkládaný vynález.
Post Casting Process
1. Tepelné zpracování: žíhání, karbonizace, temperování, kalení, normalizace, povrchové temperování
2. Zařízení pro zpracování: CNC, WEDM, soustruh, frézka, vrtačka, bruska atd.;
3. Povrchová úprava: práškové stříkání, chromování, lakování, pískování, niklování, galvanizace, černění, leštění, modření atd.

Formy a kontrolní přípravky
1. Životnost formy: obvykle semipermanentní. (kromě ztracené pěny)
2. Dodací lhůta formy: 10-25 dnů (podle struktury produktu a velikosti produktu).
3. Údržba nástrojů a forem: Zhongwei je zodpovědný za přesné díly.
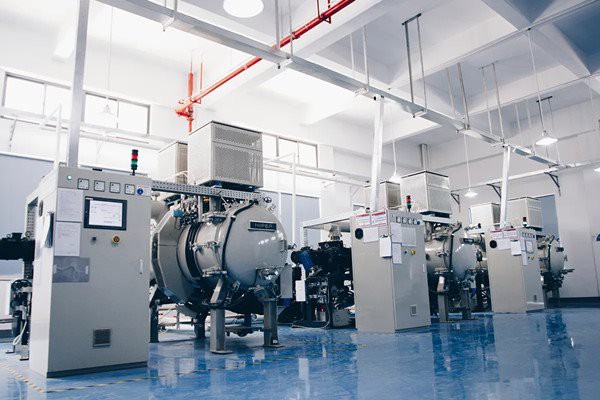
Kontrola kvality
1. Kontrola kvality: chybovost je menší než 0,1 procenta .
2. Vzorky a zkušební provoz budou 100% kontrolovány během výroby a před odesláním, kontrola vzorků pro hromadnou výrobu podle norem ISDO nebo požadavků zákazníka
3. Zkušební zařízení: detekce vad, spektrální analyzátor, analyzátor zlatého obrazu, třísouřadnicový měřicí stroj, zařízení na zkoušení tvrdosti, stroj na zkoušení tahem.

aplikace
Hliníkové kovové vstřikované díly používají jako suroviny směs kovového prášku a nekovového prášku, po tvarování a slinování mohou být nové technologie výroby kovových materiálů, kompozitních materiálů a různých typů výrobků široce používány v automobilech, traktorech, letadlech, různé strojírenství Stroje, domácí spotřebiče, komunikace, počítače, automatické řízení a kosmická technika a další obory.


Odeslat dotaz
