


Vstřikované díly ze slitiny mědi
Qinhuangdao Zhongwei Precision Machinery Co., Ltd. je společnost integrující vstřikované díly ze slitin mědi, vstřikování kovů na bázi železa, vstřikování kovů na bázi nerezové oceli, vstřikování kovů z hliníkové slitiny, vstřikování kovů ze slitin niklu, slitiny kobaltu Vstřikování, vstřikování kovů ze slitiny wolframu.
Qinhuangdao Zhongwei Precision Machinery Co., Ltd. je společnost integrující vstřikované díly ze slitin mědi, vstřikování kovů na bázi železa, vstřikování kovů na bázi nerezové oceli, vstřikování kovů z hliníkové slitiny, vstřikování kovů ze slitin niklu, slitiny kobaltu Vstřikování, vstřikování kovů ze slitiny wolframu. Komplexní high-tech podnik integrující výzkum a vývoj, výrobu a prodej vstřikování kovů, vstřikování kovů ze slinutého karbidu a konstrukční díly práškové metalurgie. Může vyrábět americkou značku 6061 vstřikovacích dílů z hliníkové slitiny, 6063 vstřikovacích dílů z hliníkové slitiny, japonské značky A6061 vstřikovací díly z hliníkové slitiny, vstřikovací díly z hliníkové slitiny A6063, německou značku AlMg1Si0.5 Německá značka AlMg1Sicu vstřikovací výlisky z hliníkové slitiny atd.
Produkt Deskripce
1. Implementační standardy: společnost přísně implementuje certifikaci ISO9001, ISO14001, IATF16949
Produkty prošly certifikací ROHS, FDA EU atd.
2. Materiálové normy produktu: ISO, GB, ASTM, SAE, EN, DIN, BS, AMS, JIS, ASME, DMS, TOCT, GB
3. Hlavní procesy: vstřikování kovů MIM, prášková metalurgie PM, vytavitelné lití, tlakové lití hliníku,
4. Dostupné materiály pro práškovou metalurgii:
Slitiny mědi, železné základny, titanové slitiny, nerezové základny, hliníkové slitiny, niklové slitiny, kobaltové slitiny, wolframové slitiny, slinuté karbidy, hydroxyslitiny, měkké magnetické materiály a 3D tisk lze upravit dle požadavků zákazníka.
Produkční proces
1. Vstřikované díly ze slitiny mědi se vyznačují tím, že zahrnují následující krok přípravy:
A. Míchání: prášek ze slitiny mědi a pojivo se společně rovnoměrně promísí, aby se vytvořila dávka pro vstřikování;
b. Vstřikování: Krmivo se vstřikuje do vstřikovacího stroje a krmivo se vstřikuje do válce vstřikovacího stroje vhodným tlakem a zahřívá se za vzniku plastového materiálu s reologickými vlastnostmi a poté se vstřikuje do formy určitým vstřikovacím tlakem z tryska vstřikovacího stroje. V dutině se roztaví a znovu ochladí a po určitou dobu se udržuje pod tlakem a nakonec se vytvoří polotovar;
C. Odmašťovací extrakce: použijte proces odmašťování rozpouštědlem pro odmaštění a odstranění pojiva obsaženého ve formovacím polotovaru, vložte polotovar v kroku (b) do trichlorethylenového rozpouštědla a namočte jej po určitou dobu, vyjměte a zvažte a pozorujte při odmašťování rychlost Po splnění požadavků jej vyjměte k sušení a počkejte na spékání;
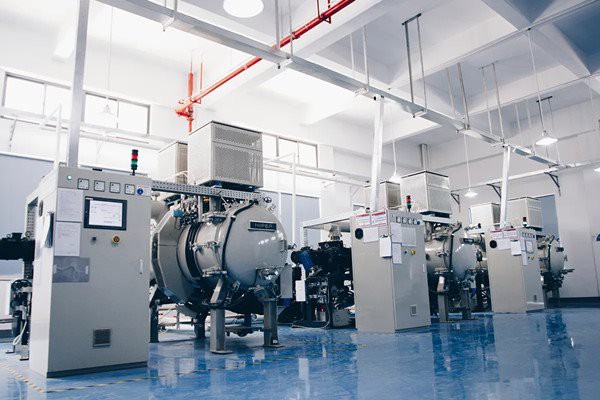
d. Slinování: proces slinování se provádí pod ochranou atmosféry a vstřikovaný polotovar se po odmaštění v kroku (c) umístí do vysokoteplotní slinovací pece a teplota se postupně zvyšuje, aby bylo slinování dokončeno.
2. Způsob vstřikování slitiny mědi podle nároku 1, vyznačující se tím, že v popsaném kroku (a) je hmotnostní procento chemického složení v prášku slitiny mědi: měď 98.8-99,2 procenta, chrom { {5}}.8-1.2 procent .
3. Technologie vstřikování slitin mědi podle nároku 1, vyznačující se tím, že v popsaném kroku (b) je vstřikovací tlak, kterým je vstupní materiál vstřikován do válce, 115-135Mpa a rychlost vstřikování je {{3} }g/s, barel Teplotní rozsah každého teplotního intervalu ve vnitřním sudu je: 1. sud: 155~180 stupňů, 2. sud: 145~180 stupňů, 3. sud: 135~170 stupňů, 4. sud: 120~160 stupňů C, pět částí hlavně: 115-160 stupeň .
4. Způsob vstřikování slitiny mědi podle nároku 1, vyznačující se tím, že v popsaném kroku (b) je vstřikovací tlak, který je vstřikován do dutiny formy tryskou, 85-110 Mpa a rychlost vstřikování je {{ 3}} g/s, teplotní rozsah v dutině formy je 30 ~ 50 stupňů.
5. Způsob vstřikování slitiny mědi podle nároku 1, vyznačující se tím, že celý cyklus vstřikování v popsaném kroku (b) je 19-25s, doba chlazení materiálu po roztavení je 9-15s, nastavení přídržného tlaku Rozsah je 40~60Mpa.
6. Způsob vstřikování slitin mědi podle nároku 1, vyznačující se tím, že v popsaném kroku (c) je doba extrakce odmaštění 12-24h a rychlost odmaštění odmaštěných vlasů po extrakci a odmaštění Luo činidla. je 3.{4}}.0 procent
7. Způsob vstřikování slitiny mědi podle nároku 6, vyznačující se tím, že v popsaném kroku (c) je doba extrakce odmašťování 15 hodin.
8. Způsob vstřikování slitin mědi podle nároku 1, vyznačující se tím, že v popsaném kroku (d) je rozsah slinovací teploty ve slinovací peci 100-1000 stupňů a vstřikovaný polotovar po odmaštění je 400 °C. stupně . Za podmínek stupně inkubujte 10 minut, poté postupně zahřejte na 480 °C a inkubujte 20 minut, poté postupně zahřejte na 900 °C a inkubujte 240 minut a nakonec dokončete slinování.
9. Způsob vstřikování slitin mědi podle kteréhokoli z nároků 1 až 8, vyznačující se tím, že také zahrnuje operaci následného zpracování, která zahrnuje kroky: a, tepelné zpracování: podle fázové transformace a křivky rozpouštění slitina mědi, proveďte ošetření roztokem a ošetření stárnutím: kde proces ošetření roztokem je: provádí se pod ochranou vodíkové nebo dusíkové atmosféry, polotovar se po slinování vloží do ohřívací pece, zahřeje se na 960-980 stupně , být udržován v teple po dobu 1-2h, přestat se zahřívat, Poté použít vodík nebo dusík k foukání a ochlazovat, aby došlo k chlazení; proces ošetření stárnutím je: proveďte pod ochranou vodíkové atmosféry, vložte slinutý polotovar do ohřívací pece, zahřejte na 450-480 stupně, udržujte v teple po dobu 4-6h, zastavte ohřev a poté ochlaďte pomocí pec; b. Kontrola produktu po rozpuštění a stárnutí: Produkt po rozpuštění a stárnutí je zkontrolován. Po vložení za tepla a vyleštění je mikrotvrdost povrchu měřena tvrdoměrem micro-Vickers. Materiál slitiny mědi je tepelně zpracován. Tvrdost může dosáhnout nad 70HV0,3; C. Antioxidační úprava: Magnetické leštění: Magnetické leštění se provádí na produktech po tuhém roztoku a stárnutí; První čištění: Otisky prstů a olejové skvrny na povrchu dílů ze slitiny mědi jsou odstraněny přetékající vodou; Sekundární čištění: Moření se používá k odstranění oxidového filmu na povrchu slitiny mědi; Antioxidační úprava: Na povrchu měděné slitiny je vytvořena ochranná vrstva, která zabraňuje oxidaci měděné slitiny; Druhé čištění: Nečistoty a prach z povrchu se odstraní nepřetržitým proudem vody; Sušení: K vysušení vlhkosti na povrchu slitiny mědi použijte horký vzduch; Kontrola: Povrch vzorku slitiny mědi po antioxidační úpravě je jednotný, bez vodních skvrn a koroze na povrchu a po stání nemění barvu a vydrží kouřový test déle než 8 hodin; Balení: Zabalte kvalifikované produkty po kontrole do Yuding a uložte je do skladu.
Post Casting Process
1. Tepelné zpracování: žíhání, karbonizace, temperování, kalení, normalizace, povrchové temperování
2. Zařízení pro zpracování: CNC, WEDM, soustruh, frézka, vrtačka, bruska atd.;
3. Povrchová úprava: práškové stříkání, chromování, lakování, pískování, niklování, galvanizace, černění, leštění, modření atd.

Formy a kontrolní přípravky
1. Životnost formy: obvykle semipermanentní. (kromě ztracené pěny)
2. Dodací lhůta formy: 10-25 dnů (podle struktury produktu a velikosti produktu).
3. Údržba nástrojů a forem: Zhongwei je zodpovědný za přesné díly.
Kontrola kvality
1. Kontrola kvality: chybovost je menší než 0,1 procenta .
2. Vzorky a zkušební provoz budou 100% kontrolovány během výroby a před odesláním, kontrola vzorků pro hromadnou výrobu podle norem ISDO nebo požadavků zákazníka
3. Zkušební zařízení: detekce vad, spektrální analyzátor, analyzátor zlatého obrazu, třísouřadnicový měřicí stroj, zařízení na zkoušení tvrdosti, stroj na zkoušení tahem.


Odeslat dotaz
