


Shuttle Metal Vstřikování
Metal Powder Injection Molding Technology (MIM) je nový typ technologie vstřikování práškové metalurgie do tvaru blízké sítě vzniklé zavedením moderní technologie vstřikování plastů do oblasti práškové metalurgie.
Metal Powder Injection Molding Technology (MIM) je nový typ technologie vstřikování práškové metalurgie do tvaru blízké sítě vzniklé zavedením moderní technologie vstřikování plastů do oblasti práškové metalurgie. Shuttle produkty, které v současné době vyrábí Qinhuangdao Zhongwei Precision Machinery Co., Ltd., jsou: vyšívací stroj pro vstřikování kovu 2S kyvadlové díly, vyšívací stroj pro vstřikování kovu F7 kyvadlové díly, vyšívací stroj pro vstřikování kovu HQ7 kyvadlové díly, vyšívací stroj pro vstřikování kovu K10 Přepravní kusy, Vyšívací stroj vstřikováním kovu Hiraoka P10 Překlápěcí kusy, Vstřikovací vyšívací stroj na kov P72-1 Překlápěcí kusy, Vyšívací stroj vstřikováním kovu P10 Přepravní kusy, Vstřikovací vyšívací stroj na kov SY10 Přepravní kusy, Kov litá ocel P10 raketoplán pro vstřikovací vyšívací stroj, raketoplán SY10 pro vyšívací stroj pro vstřikování kovů, TE-7 raketoplán pro vyšívací stroj pro vstřikování kovů, USA10#Shuttle vstřikování kovů pro vyšívací stroj pro vstřikování kovů atd.
Produkt Deskripce
1. Implementační standardy: společnost přísně implementuje certifikaci ISO9001, ISO14001, IATF16949
Produkty prošly certifikací ROHS, FDA EU atd.
2. Materiálové normy produktu: ISO, GB, ASTM, SAE, EN, DIN, BS, AMS, JIS, ASME, DMS, TOCT, GB
3. Hlavní procesy: vstřikování kovů MIM, prášková metalurgie PM, vytavitelné lití, tlakové lití hliníku,
4. Dostupné materiály pro práškovou metalurgii:
Slitiny mědi, železné základny, titanové slitiny, nerezové základny, hliníkové slitiny, niklové slitiny, kobaltové slitiny, wolframové slitiny, slinuté karbidy, hydroxyslitiny, měkké magnetické materiály a 3D tisk lze upravit dle požadavků zákazníka.
Produkční proces
Použití polotovarů pro vstřikování forem a rychlá výroba vysoce hustých, vysoce přesných, trojrozměrných složitě tvarovaných konstrukčních dílů prostřednictvím slinování může rychle a přesně zhmotnit nápady na design do produktů s určitými strukturálními a funkčními charakteristikami a přímo hromadně vyrábět díly. Je to nová revoluce v průmyslu výrobních technologií.
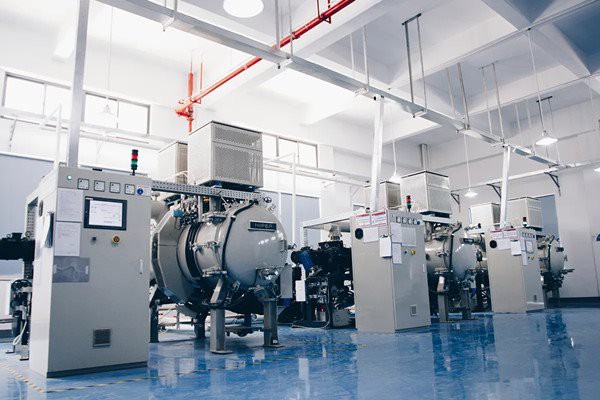
Vybavení potřebné pro vstřikování MIM: granulátor, speciální vstřikovací stroj MIM, odmašťovací pec, slinovací pec, zkušební zařízení, zařízení pro sekundární zpracování atd.
V budoucnu se vývoj vstřikování prášku zaměří hlavně na materiály a design a využije výhody tohoto procesu k tomu, aby pomohl zákazníkům zlepšit konstrukci vstřikování kovů Shuttle a snížit náklady, čímž se rozšíří aplikační pole vstřikování prášku.
1. Proces vstřikování kovových práškových výrobků (MIM) je:
Prášek plus pojivo → míchání → granulace → vstřikování → odmašťování (odmašťovací pec MIM) → slinování (slinovací pec MIM) → následné zpracování → tváření produktů. V procesu výroby dílů ze slinutého karbidu MIM může nesprávný výběr materiálu a kontrola provozu v jakémkoli článku způsobit vady v dílech ze slinutého karbidu, jak se tedy takovým vadám vyhnout?
(1) Odkaz na výběr prášku. Kromě splnění základních požadavků na distribuci velikosti částic a velikost částic vyžaduje prášková metalurgie slinutého karbidu MIM také vysokou čistotu prášku a nelze vybrat prášek obsahující nečistoty. Pokud prášek obsahuje síru, fosfor, křemík a další prvky, tyto látky vytvoří během procesu slinování póry, což má za následek vady produktu.
(2) Výrobní spojení krmení. Prášek slinutého karbidu potřebuje během míchání vhodné pojivo. Prášek slinutého karbidu a pojivo se během míchání plně promísí. Teplota musí být během procesu míchání přísně kontrolována, aby se zabránilo těkání a nerovnoměrnému rozložení pojiva. , takže směs má dobré reologické vlastnosti a hodnotu viskozity po nadávkování a vyvaruje se závad v následujících odkazech.
(3) Spojnice tvorby zeleného tělesa. To je také klíčovým článkem při výrobě dílů ze slinutého karbidu. Aby se předešlo defektům produktu, je nutné dbát na přiměřenou kontrolu teploty, podávaného množství, vstřikovacího tlaku, přídržného tlaku, doby držení, rychlosti vstřikování atd. formy během procesu vstřikování, což může účinně zabránit defektům vstřikování zelené tělo.
(4) Odmašťovací článek. Při odmašťování surového tělesa ze slinutého karbidu během procesu odmašťování, pokud je rychlost ohřevu odmašťovací pece příliš vysoká, způsobí trhliny na součástech ze slinutého karbidu. Pro odmašťování lze použít metodu pozvolného ohřevu.
(5) Slinovací spoj. Hustota slinutého karbidu je vysoká a produkt se snadno deformuje vlivem vlastní gravitace během slinování v kapalné fázi. Lze použít vhodná podpůrná zařízení. U výrobků větších rozměrů lze jako nosné desky zvolit materiály se srovnatelnou mírou smrštění. Kromě toho by doba slinování v kapalné fázi měla být co nejvíce zkrácena.

2. Běžné závady dílů pro vstřikování kovového prášku jsou následující:
(1) Pod vstřikováním: Pod vstřikováním se rozumí neúplný vstřikovaný produkt způsobený nedostatečným tlakem vstřikovacího stroje nebo špatnou tekutostí použitého vstřikovacího materiálu. Důvody nedostatečného vstřikování jsou špatná tekutost materiálu, příliš malá tloušťka stěny produktu, příliš nízká teplota formy a příliš krátká doba vstřikování a lze přijmout odpovídající opatření ke zlepšení tekutosti materiálu nebo nahrazení materiálů, zvýšení tloušťky stěny, zvýšení teploty formy. , zvýšit vstřikovací tlak a Opatření jako prodloužení doby vstřiku lze vyřešit.
(2) Svarová linie: Materiál je během procesu vstřikování rozdělen do několika proudů v dutině a poté sloučen dohromady. Na spoji, tj. linii svaru, mohou být lineární stopy, které ovlivňují kvalitu vzhledu a dokonce i mechanickou pevnost výrobku. Důvody pro tvorbu svarových linií jsou příliš nízký vstřikovací tlak, příliš pomalá rychlost vstřikování, příliš nízká teplota materiálu a teplota formy a příliš velký počet materiálových proudů. Lze zvýšit vstřikovací tlak, zvýšit rychlost vstřikování, odpovídajícím způsobem zvýšit teplotu materiálu a teplotu formy. Odklon a další opatření k řešení.
(3) Vzduchové kapsy: Během procesu vstřikování je vzduch v dutině formy příliš pozdě na to, aby mohl být vypuštěn, a je zapouzdřen materiálem nebo stlačen na vnitřní stěnu formy, aby se vytvořily vzduchové kapsy, což způsobuje nedostatečné vstřikování do formy. povrch výrobku, ovlivňující kvalitu vzhledu a dokonce i mechanickou pevnost výrobku. Původní dutiny, které tvoří vzduchové kapsy, jsou způsobeny špatným výfukem, nevhodnou polohou uzávěru, příliš vysokou rychlostí vstřikování a příliš velkou změnou tloušťky produktu. Odpovídajícím způsobem lze použít přidání větracích otvorů nebo prohloubení větracích otvorů, změnu polohy uzávěru a odpovídající zpomalení vstřikování. Lze vyřešit opatření jako rychlost, prodloužení doby výdrže a zamezení prudkým změnám tloušťky produktu.
(4) Deformace: Deformace se týká ohýbání nebo kroucení lisovaného výrobku po ochlazení, které přímo ovlivňuje vzhled a rozměrovou přesnost produktu a dokonce způsobuje sešrotování produktu. Důvody deformace jsou nerovnoměrné ochlazování výrobku, příliš horké a předčasné zalití výrobku, příliš tenká a nepřiměřená struktura výrobku a zbytkové napětí uvnitř výrobku. Odpovídajícím způsobem může být vodní kanál formy rovnoměrně chlazen, doba udržení tlaku může být prodloužena, produkt může být včas vyhozen a produkt může být zlepšen. Lze vyřešit tloušťku stěny a konstrukční návrh a opatření, jako je zlepšení podmínek formování.
3. Shrnutí
Vstřikování kovového prášku (MIM) může vytvářet výrobky ze slinutého karbidu se složitými tvary. S problémem kontroly defektů a postupným zdokonalováním technologie MIM se postupně rozšířil aplikační rozsah slinutého karbidu, což velmi podpořilo rozvoj celého odvětví slinutého karbidu. rozvíjet.
Prášek slinutého karbidu potřebuje během míchání vhodné pojivo. Prášek slinutého karbidu a pojivo se během míchání plně promísí. Teplota musí být během procesu míchání přísně kontrolována, aby se zabránilo těkání a nerovnoměrnému rozložení pojiva. , takže směs má dobré reologické vlastnosti a hodnotu viskozity po nadávkování a vyvaruje se závad v následujících odkazech.
Post Casting Process
1. Tepelné zpracování: žíhání, karbonizace, temperování, kalení, normalizace, povrchové temperování
2. Zařízení pro zpracování: CNC, WEDM, soustruh, frézka, vrtačka, bruska atd.;
3. Povrchová úprava: práškové stříkání, chromování, lakování, pískování, niklování, galvanizace, černění, leštění, modření atd.
Formy a kontrolní přípravky
1. Životnost formy: obvykle semipermanentní. (kromě ztracené pěny)
2. Dodací lhůta formy: 10-25 dnů (podle struktury produktu a velikosti produktu).
3. Údržba nástrojů a forem: Zhongwei je zodpovědný za přesné díly.
Kontrola kvality
1. Kontrola kvality: chybovost je menší než 0,1 procenta .
2. Vzorky a zkušební provoz budou 100% kontrolovány během výroby a před odesláním, kontrola vzorků pro hromadnou výrobu podle norem ISDO nebo požadavků zákazníka
3. Zkušební zařízení: detekce vad, spektrální analyzátor, analyzátor zlatého obrazu, třísouřadnicový měřicí stroj, zařízení na zkoušení tvrdosti, stroj na zkoušení tahem.



Odeslat dotaz
